酷測 AI OMM|Tech News
大量孔洞如何快速量測?高速影像量測提升多孔工件檢測效率
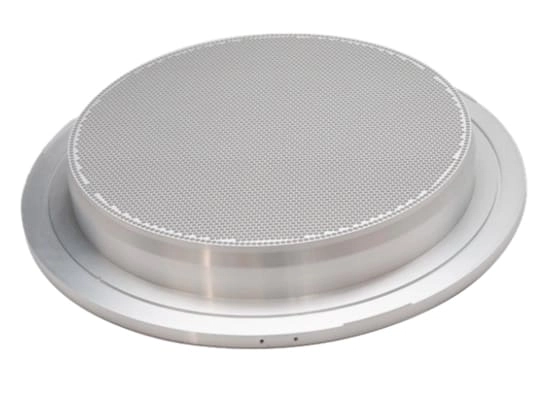
(Shower Head 微孔數量與精密公差)
工件上的孔洞一多,檢測時間往往也跟著增加。從逐孔定位、對焦、取像,到確認孔緣並讀取量測結果,每個步驟都可能反覆發生。當孔數達到數百甚至數千個,人工操作不但耗時,也容易受到人員判讀差異影響。
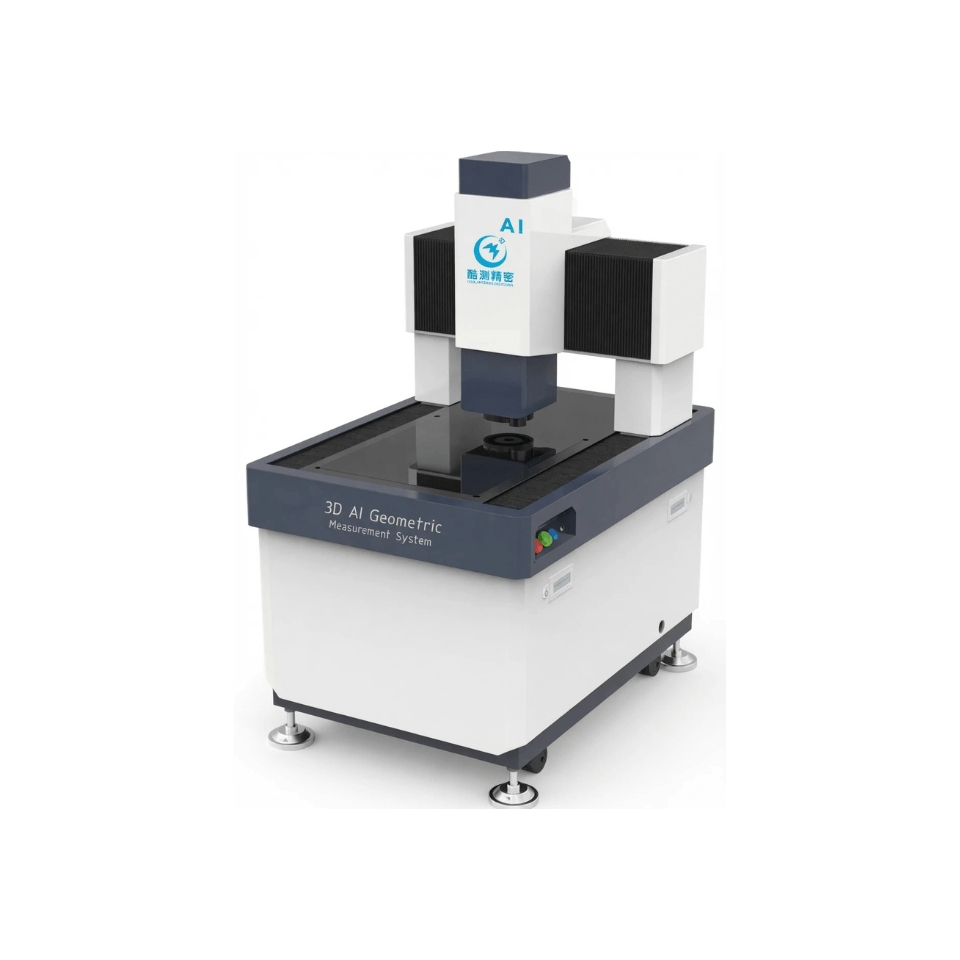
對於需要重複檢查大量孔徑、孔距與孔位的製造現場,高速影像量測可將部分操作整合成程式化流程。透過多孔取像、移動中取像與 AI 自動抓邊,影像量測儀有機會減少逐孔操作的時間,讓多孔工件量測更適合批次檢測。

為什麼大量孔洞量測容易耗時?
傳統影像量測若採逐孔操作,通常需要依序完成定位、對焦、取像、辨識孔緣與尺寸計算。孔洞數量增加時,重複操作也會同步增加;若孔徑較小、孔位密集,或表面有反光、刮痕、污漬等干擾,操作人員還可能需要重新判讀或修正選邊。 因此,評估大量孔洞量測效率時,不能只看單一孔洞的取像速度。工件放置與定位、程式設定、量測執行、人工修正及報告輸出,都是完整檢測流程的一部分。
大視野影像與高速飛拍,縮短多孔工件量測流程
影像量測儀可依工件尺寸與設備視野,在單次影像中辨識視野範圍內的多個孔洞,再透過程式分析孔徑、孔距或位置。實際能同時涵蓋多少孔,仍須視孔洞尺寸、間距、工件大小與設備配置確認。
若設備支援高速飛拍,平台移動時可依設定進行取像,減少每個量測位置都停下來取像的等待時間。對於孔洞分布規律、重複量測需求高的工件,這種方式有助於縮短整批檢測的操作時間。
高速取像的效益仍需搭配實際工件驗證。量測程式、取像條件、工件定位方式與尺寸要求,都會影響最終所需時間與量測結果。
AI 自動抓邊,降低重複選邊與人工判讀
孔洞邊緣不一定總是清晰。反光、低對比、刮痕、污漬或倒角,都可能影響傳統影像的邊緣辨識。GMS AI 透過影像處理與 AI 辨識輔助抓取有效邊緣,並可依設定分析孔徑、孔距與孔位等尺寸。
將量測流程預先設定後,操作人員可讓設備依序執行取像、特徵辨識與尺寸分析,減少逐孔手動選邊的重複工作。對品保與製程人員而言,這有助於提升批次檢查的流程一致性,也能減少不同人員操作方式造成的差異。
AI 辨識仍應以實際工件測試結果為準。若工件表面狀態、孔形或成像條件改變,應確認辨識結果與量測精度是否符合檢驗需求。
若設備支援高速飛拍,平台移動時可依設定進行取像,減少每個量測位置都停下來取像的等待時間。對於孔洞分布規律、重複量測需求高的工件,這種方式有助於縮短整批檢測的操作時間。
高速取像的效益仍需搭配實際工件驗證。量測程式、取像條件、工件定位方式與尺寸要求,都會影響最終所需時間與量測結果。
多孔工件量測效率比較:建議以完整檢測時間評估
比較傳統方式與高速影像量測時,建議使用同一件工件、相同孔洞數量與相同檢驗要求,並記錄完整流程所需時間。如此才能看出設備在實際工作中的效益,而不只比較單次取像或單孔量測時間。
| 比較項目 | 傳統影像量測 | GMS AI 高速影像量測 |
|---|---|---|
| 工件定位與程式設定 | 需依工件調整量測參數與打光,仰賴操作人員經驗 | 少量樣本即可建立 AI 量測程式,批量量測時可自動匹配工件參數 |
| 取像與孔洞辨識 | 大量孔洞需依現場流程逐孔或分區量測 | 飛拍模式最高每秒量測 40 孔 |
| 孔緣判讀 | 需人工選邊或調整參數,反光、刮痕、污漬等可能影響判讀 | AI 自動辨識有效邊緣,協助排除反光、刮痕、污漬與倒角等干擾 |
| 整批檢測時間 | 依人員設定效率及工件特性而定 | 約 7,000 孔可於 3 分鐘完成,量測速度提升約 20 倍 |
| 人工操作需求 | 需由操作人員調整參數並確認孔緣 | 經由人為設定範圍後,AI影像自動判讀,測量成功率超過 99% |
| 量測結果與精度 | 量測結果可能受參數設定與人工判讀影響 | 可分析孔徑偏差、XY 偏差與孔口真圓度;相較手動量測,精度可提升 3 倍 |
註:量測速度、檢測時間、全自動測量成功率與精度提升數據依酷測原始簡報內容。實際結果會因工件、量測條件與設備配置而異。毛刺分析與熱力圖為擴充模組,需依需求確認配置。
哪些工件適合評估多孔工件量測?
高速影像量測可評估用於具有大量平面孔洞或重複孔位的工件,例如:
- 密集孔位板件與精密加工零件
- 半導體設備中的氣體分配盤(Showerhead)
- PCB、IC 載板及探針卡等電子零件
- 具有規律孔距或重複孔群的金屬零件
實際適用性需依孔徑、孔距、工件尺寸、表面狀態、量測精度與檢驗項目評估。若需求包含孔內壁、深度、毛刺立體形貌或內部潔淨度,則需確認是否需要搭配其他量測方式;孔口的影像尺寸結果不等同於上述項目的檢測結果。
評估 AI 高速影像量測前,先確認這些條件
準備導入多孔工件量測時,可先整理以下資訊:
- 工件尺寸、材質與表面狀態。
- 孔洞數量、孔徑範圍、孔距及排列方式。
- 需要檢查的項目,例如孔徑、孔距、孔位或真圓度。
- 量測精度要求與判定標準。
- 現行檢測流程,以及每件或每批所需時間。
- 是否需要批次資料輸出、異常標記或檢測報告。
以實際工件進行試量測,並比較完整檢測時間、量測結果與人工修正狀況,才能判斷高速影像量測是否適合現場需求。 大量孔洞量測的效率,取決於取像方式、特徵辨識與整體流程能否有效配合。透過大視野取像、高速飛拍與 AI 自動抓邊,GMS AI 可作為多孔工件批量檢測的評估方案。若您正在尋找孔洞量測或孔徑量測方式,可提供工件圖面與檢驗需求,進一步確認適用的設備配置與實測流程。
作者資訊